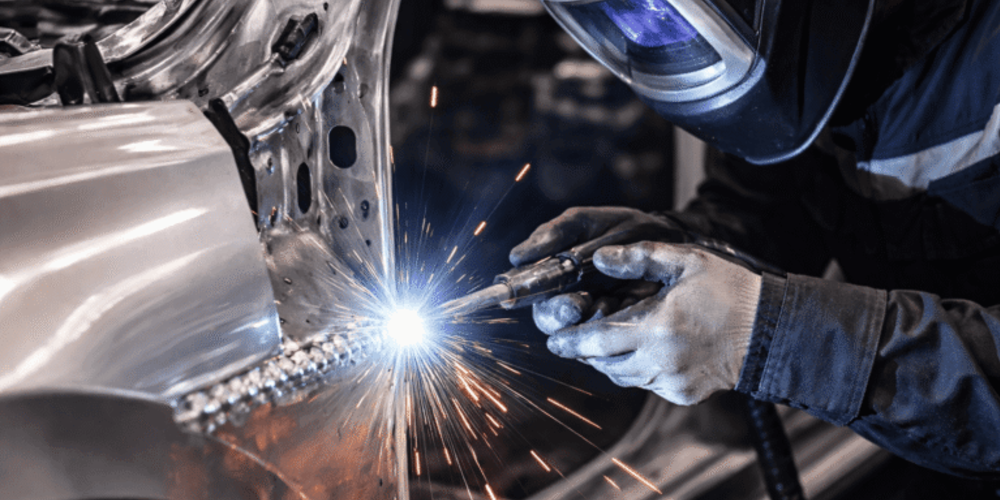
Аргонодуговая сварка (TIG) — это метод соединения металлов неплавящимся вольфрамовым электродом в среде инертного газа. Она даёт исключительное качество шва, но требует от сварщика терпения и внимания к деталям. Если вы только начинаете осваивать аргон , эта статья поможет пройти путь от подготовки металла до первого ровного шва без ошибок. Преимущества и недостатки аргоновой сварки.
Что понадобится для сварки аргоном
Прежде чем приступать к работе, убедитесь, что у вас есть всё необходимое. Базовый комплект для TIG-сварки включает:
- Сварочный аппарат с функцией TIG и возможностью работы на переменном (AC) и постоянном (DC) токе — в зависимости от металла.
- Баллон с аргоном высокой чистоты (не ниже 99,99%). Для алюминия и нержавейки подойдёт аргон высшего сорта.
- Редуктор с расходомером — для контроля подачи газа.
- Вольфрамовые электроды нужного диаметра и марки.
- Присадочная проволока под свариваемый металл.
- Средства защиты — маска «Хамелеон», краги, спецодежда.
Без баллона с аргоном сварка невозможна: газ защищает сварочную ванну от кислорода и азота воздуха. Если аргон закончился, его можно заправить или купить новый баллон.
Шаг 1. Подготовка металла
Чистота поверхности — главное условие качественного шва. Грязь, масло, краска и оксидная плёнка приводят к пористости и непровару. Перед сваркой обязательно:
- Очистите кромки металлической щёткой (для нержавейки — только щёткой из нержавейки, чтобы не занести ржавчину).
- Обезжирьте поверхность ацетоном или спиртом. Работайте в чистых перчатках — жир с пальцев оставляет следы, которые превращаются в дефекты шва.
- Снимите фаску под углом 30–37° для металла толщиной от 3 мм — так обеспечивается полное проплавление.
Особенно тщательно готовьте алюминий: на его поверхности всегда есть тугоплавкая оксидная плёнка. Её удаляют щёткой из нержавейки непосредственно перед сваркой — через 2–3 часа плёнка образуется снова.
Шаг 2. Выбор и заточка вольфрамового электрода
Вольфрамовый электрод не плавится в дуге, но от его марки и заточки зависит стабильность горения и форма шва. Для разных металлов подходят разные марки:
| Марка электрода | Цветовая метка | Род тока | Для чего подходит |
|---|---|---|---|
| WP (чистый вольфрам) | Зелёный | AC | Алюминий, магний |
| WT-20 (торированный) | Красный | DC | Сталь, нержавейка, титан |
| WL-20 (лантанированный) | Голубой | AC/DC | Универсальный — сталь, нержавейка, алюминий |
| WC-20 (цериевый) | Серый | AC/DC | Тонкий металл, малые токи |
| WZ-8 (циркониевый) | Белый | AC | Алюминий — альтернатива чистому вольфраму |
Заточка электрода: для стали и нержавейки затачивайте вольфрам под углом 30–45° — чем острее конус, тем уже и точнее дуга. Для алюминия угол 35–45°, но кончик слегка притупляют. Важно: затачивайте электрод вдоль оси, не поперёк абразивного круга — иначе дуга будет «убегать» в сторону.
Если вы только учитесь, начните с лантанированного электрода WL-20 — он прощает ошибки и работает на любом токе.
Шаг 3. Настройка аппарата
Настройка зависит от металла и толщины. Вот базовые параметры, от которых можно отталкиваться:
| Толщина металла | Ток, А (DC, нержавейка) | Ток, А (AC, алюминий) | Диаметр электрода, мм | Расход аргона, л/мин |
|---|---|---|---|---|
| 1–2 мм | 40–70 | 50–80 | 1,6 | 6–8 |
| 2–4 мм | 70–110 | 80–130 | 2,4 | 8–10 |
| 4–6 мм | 110–150 | 130–180 | 2,4–3,2 | 10–12 |
| 6–10 мм | 150–200 | 180–250 | 3,2 | 12–14 |
Важные настройки на аппарате:
- Режим сварки: TIG.
- Род тока: DC для стали и нержавейки, AC для алюминия.
- Предгаз: 0,5–1 секунда — чтобы аргон вытеснил воздух из зоны сварки до поджига дуги.
- Постгаз: 3–5 секунд — чтобы защитить остывающий шов от окисления. Если этого не сделать, конец шва потемнеет и покроется окалиной.
- Затухание тока: если есть функция — включите, чтобы плавно гасить дугу и не оставлять кратер.
Шаг 4. Розжиг дуги
Зажигать дугу касанием электрода о металл нельзя — вольфрам загрязняется, и дуга становится нестабильной. Используйте один из двух безопасных способов:
- Высокочастотный розжиг (HF): электрод подносится на 2–3 мм, нажимается кнопка — проскакивает искра, и дуга зажигается сама. Это самый чистый способ.
- Lift TIG (контактный розжиг): электрод слегка касается металла, затем плавно поднимается. Ток включается только после отрыва. Подходит для аппаратов без HF.
После розжига удерживайте дугу на расстоянии 2–3 мм от металла. Если дуга «гуляет» или гаснет — проверьте расход аргона и заточку электрода.
Шаг 5. Техника ведения шва
Это самый сложный этап для новичка. Главное правило: горелка движется слева направо (для правши), а присадочная проволока подаётся в переднюю часть ванны — туда, где металл только начинает плавиться.
Движения должны быть синхронными:
- Горелка: наклон 70–80° к поверхности, плавное движение вдоль шва без рывков.
- Проволока: угол 10–15°, подаётся короткими возвратно-поступательными движениями — «касание-отвод».
- Длина дуги: держите постоянной — 2–3 мм. Слишком длинная дуга даёт пористость, слишком короткая — риск заноса вольфрама в шов.
Не подавайте проволоку в саму дугу и не допускайте её касания с вольфрамом. Если кончик проволоки оплавился и на нём образовался шарик — обрежьте его кусачками.
Скорость сварки подбирается по цвету шва. Светло-серый или золотистый шов — скорость правильная. Если шов синеет или темнеет — вы слишком медленно ведёте горелку, металл перегревается. Если шов слишком узкий и не проплавляет кромки — ускоряться не нужно, а добавить ток.
Шаг 6. Завершение шва
Правильное завершение не менее важно, чем сам процесс. Не обрывайте дугу резко — останется кратер, в котором могут возникнуть трещины.
- Плавно снизьте ток (если есть функция затухания) или быстро отведите горелку в сторону, чтобы дуга погасла на краю шва.
- Не убирайте горелку ещё 3–5 секунд — аргон должен защитить остывающий металл.
- Проверьте шов — если он потемнел, значит, постгаз был слишком коротким или поток аргона слабым.
Типичные ошибки начинающих
Большинство проблем возникает из-за спешки и недостатка практики. Вот самые частые ошибки:
| Ошибка | Причина | Как исправить |
|---|---|---|
| Пористость шва | Грязный металл, мало аргона, длинная дуга | Очистить и обезжирить металл, увеличить расход газа до 8–10 л/мин, сократить дугу |
| Прожог тонкого металла | Слишком большой ток, медленная скорость | Уменьшить ток, ускорить движение, использовать подкладку из меди или стали |
| Непровар | Малый ток, слишком быстрая сварка | Увеличить ток, снизить скорость, сделать фаску |
| Загрязнение вольфрама | Касание электродом металла или проволоки | Переточить электрод, потренироваться в розжиге без касания |
| Кривой шов | Нестабильная рука, нет опоры | Использовать опору для руки, вести горелку по разметке |
Советы для быстрого прогресса
- Тренируйтесь на нержавейке. Она проще алюминия: дуга стабильнее, ванна предсказуемее, шов виден лучше.
- Начинайте с тока 60–80 А и металла 2 мм — это комфортный режим для отработки движений.
- Не экономите на аргоне. Дешёвый газ с примесями даёт нестабильную дугу и грязный шов.
- Смотрите на ванну, а не на дугу. Контролируйте, как металл плавится и соединяется — это главный навык TIG-сварщика.
Где купить аргон для сварки
Компания ГАЗКОМ поставляет аргон высшего сорта (99,993%) в баллонах 5, 10 и 40 л. Мы предлагаем заправку, обмен и доставку по Москве и Московской области. Также у нас можно приобрести вольфрамовые электроды и присадочную проволоку для TIG-сварки.
Обращайтесь — подберём газ и расходные материалы под ваш металл и задачи.


